欢迎您来到双螺杆挤出机,双螺杆造粒机生产厂家-南京杰亚【官网】

欢迎您来到双螺杆挤出机,双螺杆造粒机生产厂家-南京杰亚【官网】
在塑料造粒生产中,单螺杆造粒机与双螺杆造粒机是两类主流挤出造粒设备,很多生产负责人在规划产线时,常会纠结两种机型的差异以及适配方案。二者不只是螺杆数量不同,在输送原理、混炼能力、排气效果、物料适配范围、运维特点上都存在明显区别。南京杰亚结合造粒工艺实践,梳理两类机型的核心差异与选型思路,方便大家结合原料、配方、产品要求确定设备方案。
一、结构与工作原理差异
单螺杆造粒机机筒内部只有一根螺杆,依靠物料和螺杆、机筒之间的摩擦力完成输送、压缩、熔融,物料沿着螺槽向前推送,整体以输送挤出为主,剪切混合能力偏弱。螺杆结构固定,一般依靠分段螺槽实现塑化,结构简单,零部件数量少,调试逻辑直观。
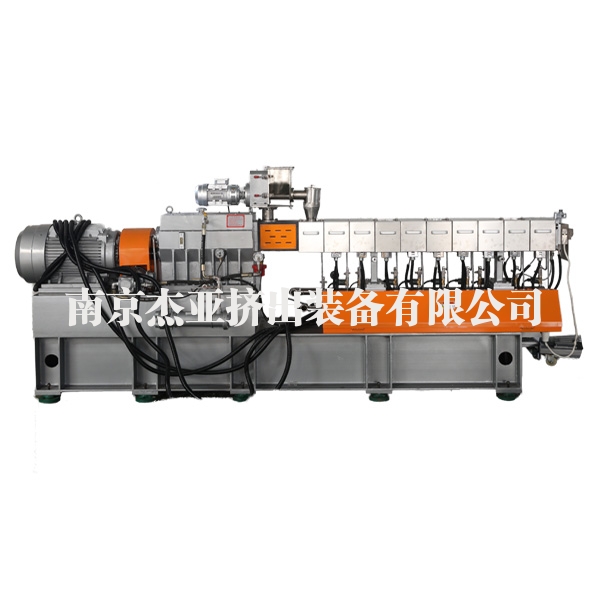
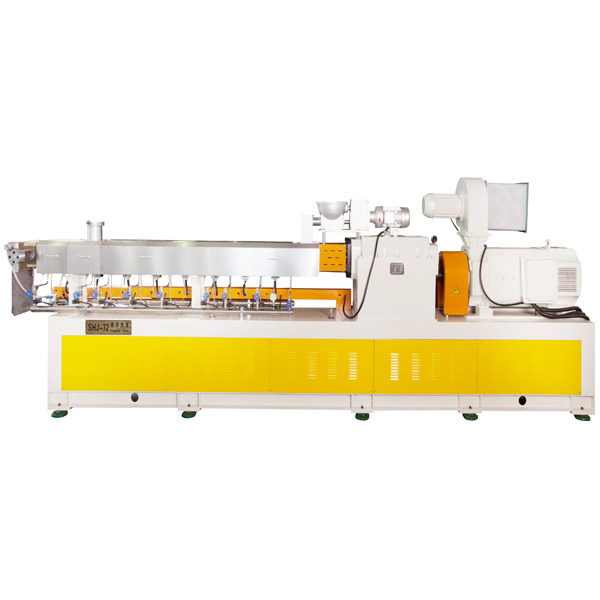
双螺杆造粒机机筒内配备两根平行螺杆,分为同向啮合与异向啮合两种结构,螺杆之间相互咬合、刮擦,属于强制输送模式。螺杆可以采用积木式组合,根据工艺需求搭配输送块、剪切块、捏合块,灵活调整剪切强度和物料停留时间。啮合结构自带自清洁效果,物料不容易在螺槽内长时间滞留、积料降解,换色、换配方时清理更方便。
二、混炼、排气与进料性能对比
混炼分散能力是两者核心的差距。单螺杆更适合单一组分物料,对于低填充、配方简单的原料可以稳定塑化;如果同时添加多种助剂、高比例粉体、玻纤、炭黑等,容易出现分散不均、颗粒带有白点、组分分层的情况,高填充配方加工上限不高。
双螺杆依靠捏合块反复剪切、翻转物料,分散混合效果更好,能够稳定处理玻纤增强、阻燃改性、高填充、多树脂共混、色母粒等配方体系,助剂在基体里分布更均匀。同时双螺杆支持多阶真空排气,可在机筒多处设置排气口,持续脱除原料里的水分、单体、油墨挥发物,适合含水偏高、易挥发的原料,成品颗粒气泡、空洞问题更少。
进料稳定性上,单螺杆依靠物料自重进料,薄膜、泡料、超细粉料容易出现搭桥、打滑、断料,进料波动会影响挤出稳定性;双螺杆强制啮合输送,轻料、粉体、纤维类物料进料更平稳,还支持侧向喂料,玻纤、助剂可以在合适位置加入,减少玻纤过度剪切破碎。
三、适用物料与生产场景
单螺杆造粒机更适合组分单一的原料,比如 PE、PP 干净边角料、薄膜回收料,用于基础再生造粒。产品以通用再生颗粒为主,下游用于垃圾袋、普通注塑件、基础型材等,配方改动少、长期固定一个品种生产,中小规模回收生产线使用较多。
双螺杆造粒机面向改性、功能化造粒场景,常见有 PA、PBT、PC/ABS 工程塑料改性、可降解母粒、电缆料、高填充母粒等。当产品对力学性能、色泽一致性、批次稳定性要求高,需要频繁更换配方、多组分共混加工时,双螺杆优势明显,也常用于新材料研发、实验室小试打样。
这里也有一个中间方案:部分生产线采用单双阶组合造粒,一阶单螺杆负责熔融过滤,二阶双螺杆完成混炼排气,兼顾回收除杂和改性效果,适合杂质较多又需要改性的回收料。
四、成本、能耗与运维特点
初始投入层面,单螺杆设备造价更低,配套辅机简单;相同产量下,整体能耗偏低,日常维护难度小,螺杆、机筒配件更换成本可控,操作人员上手门槛低,适合预算有限、产品单一的生产项目。
双螺杆结构复杂,减速箱、螺杆元件加工精度要求高,前期投入更高;螺杆元件多,长期生产后剪切块、捏合块存在磨损,维护成本更高,调试对操作人员的工艺经验要求更高,需要根据配方调整螺杆组合、喂料速度、真空度、温度曲线。但在高附加值改性料生产中,稳定的产品品质可以抵消设备投入带来的成本压力ACERETECH。
五、选型判断思路
选型时优先从原料和配方入手。原料干净、组分单一,只做简单熔融挤出造粒,不添加大量填充、玻纤、多种助剂,优先考虑单螺杆造粒机,运行成本更低,操作简单。
如果需要改性共混、高填充、玻纤增强、阻燃配方,或是原料水分高、挥发物多、对颗粒一致性要求严格,优先选择双螺杆造粒机。同时还要兼顾产能规模、换料频次:品种多、经常换色换配方,双螺杆自清洁优势更突出;长期固定单一原料连续生产,单螺杆经济性更好。
另外也要留意物料热敏性,部分易降解材料,可通过调整双螺杆长径比和螺杆组合,缩短物料停留时间;单螺杆停留时间分布宽,部分热敏料加工时更容易发黄降解。